Мова

Отримайте цитату
Отримайте цитату
 Домашній / Новини / Новини галузі / How Welding Robotic Arms, LSN Nut Conveyors, and FN Seam Welding Machines Build Smarter Production Lines
 2026.07.23
 Новини галузі
Визначення машинного зварювання, на практиці, відноситься до процесу з’єднання, коли механічне або програмоване обладнання контролює дугу, тиск або траєкторію шва замість того, щоб людина тримала в руках пальник або пістолет. Оператор задає параметри один раз, машина повторює їх тисячі разів, і в результаті виходить з’єднання, міцність і зовнішній вигляд якого не змінюється від першої частини до десятитисячної. Це відрізняється від ручного зварювання, де втома, тремтіння рук і непостійна швидкість руху створюють зміни від одного зварного шва до іншого.
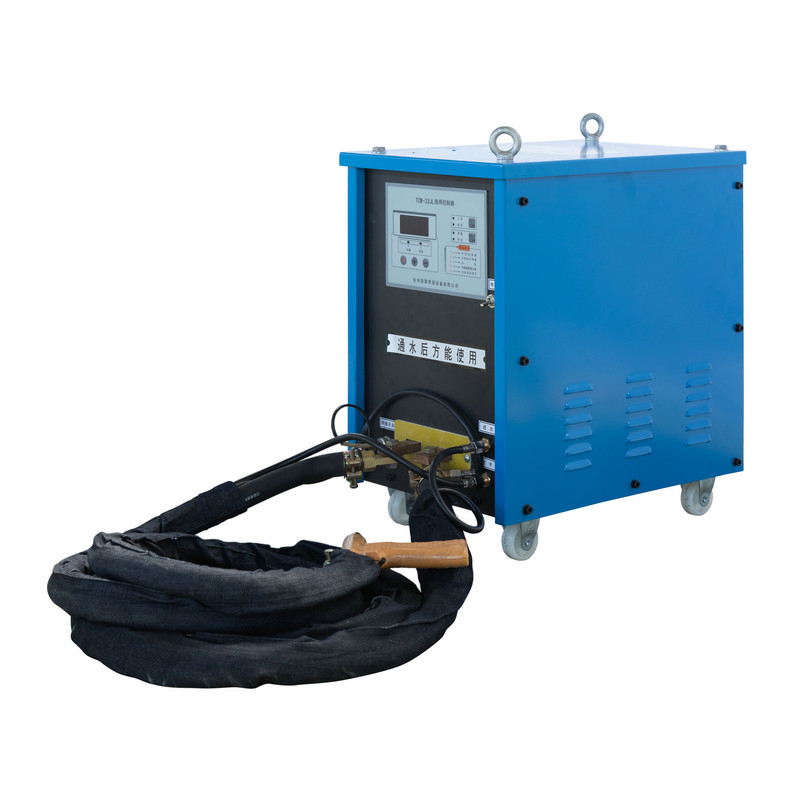
У заводському контексті машинне зварювання зазвичай проявляється в трьох формах: роботизовані камери дугового або точкового зварювання, апарати контактного зварювання в фіксованому положенні та апарати безперервного зварювання швів. У кожного своя роль. А роботизована рука обробляє складні тривимірні шляхи з’єднань. Апарат для зварювання контактним або шовним зварюванням обробляє плоскі повторювані з’єднання на високій швидкості. Конвеєр або система подачі тримає дрібне обладнання, таке як гайки або шпильки, переміщаючись у потрібному місці без того, щоб працівник тягнувся до пристосування рукою. Коли ці три категорії об’єднуються в одну лінію, завод отримує рівень повторюваності, з яким ручні станції не можуть зрівнятися.
The зварювальна роботизована рука це компонент, який більшість людей уявляють, коли чують «автоматичне зварювання». Це багатоосьовий маніпулятор, який переміщує пальник, пістолет або електродотримач уздовж запрограмованої траєкторії, повторюючи той самий рух у межах часток міліметра кожного циклу. На відміну від фіксованої зварювальної головки, рукоятка може охоплювати кути, нахилятися під незручними кутами та перемикатися між кількома програмами зварювання без переоснащення.

Роботизована камера для точкового зварювання зазвичай виправдана, коли деталь має більше ніж кілька повторюваних зварних швів за цикл, коли геометрія з’єднання є тривимірною або коли людині важко досягти місця зварювання протягом повної зміни. Каркаси з листового металу, компоненти шасі, кронштейни та корпуси є звичайними кандидатами, оскільки вони поєднують кілька коротких зварних швів у кількох площинах.
| Помилкове уявлення | Практична реальність |
|---|---|
| Роботизовані руки підходять лише для великого виробництва | Комірки зі швидким перемиканням програм також підтримують змішані партії меншого обсягу |
| Для програмування щоразу потрібен відданий інженер | Багато підвісних пристроїв для навчання та інструментів автономного програмування дозволяють навченим операторам коригувати шляхи |
| Роботизоване зварювання усуває потребу в перевірці якості | Послідовний вихід все ще потребує періодичної перевірки розмірів і візуального контролю |
Роботу з кріпильними деталями легко не помітити, але це одна з найпоширеніших причин зупинки лінії під час монтажних і зварювальних операцій. Ан Конвеєр гайка LSN вирішує це шляхом сортування, орієнтації та доставки горіхів через вібраційний або гусеничний шлях, щоб роботизована рука, пістолет для зварювання гайок або ручна станція завжди отримували правильно орієнтовану деталь саме в той момент, коли це потрібно.

Автоматичний пристрій подачі горіхів, побудований навколо конвеєрної доріжки, зазвичай виконує чотири роботи послідовно: зберігання насипом, сортування за орієнтацією, відокремлення окремих частин і доставку до місця зварювання. Оскільки ці кроки відбуваються механічно, лінія не залежить від оператора, який вручну підбирає та розміщує дрібне обладнання, яке є водночас повільним і є звичайним джерелом пропущених або подвійних деталей.
| Ручна подача горіхів | Конвеєрна подача гайки |
|---|---|
| Оператор підбирає та орієнтує кожен горіх вручну | Орієнтація доріжки відбувається автоматично перед доставкою |
| Швидкість подачі обмежена втомою та увагою оператора | Швидкість подачі відповідає часу циклу зварювальної комірки |
| Вищий ризик пропуску або подвійної подачі деталей | Перед кожним циклом датчики підтверджують доставку окремої штуки |
У поєднанні з роботизованою рукою конвеєр по суті стає ланцюгом постачання руки. Якщо пристрій подачі зупиняється, весь наступний цикл зварювання зупиняється разом із ним, тому надійність пристрою подачі часто є вирішальним фактором у досягненні автоматизованою лінією щоденної цільової продуктивності.
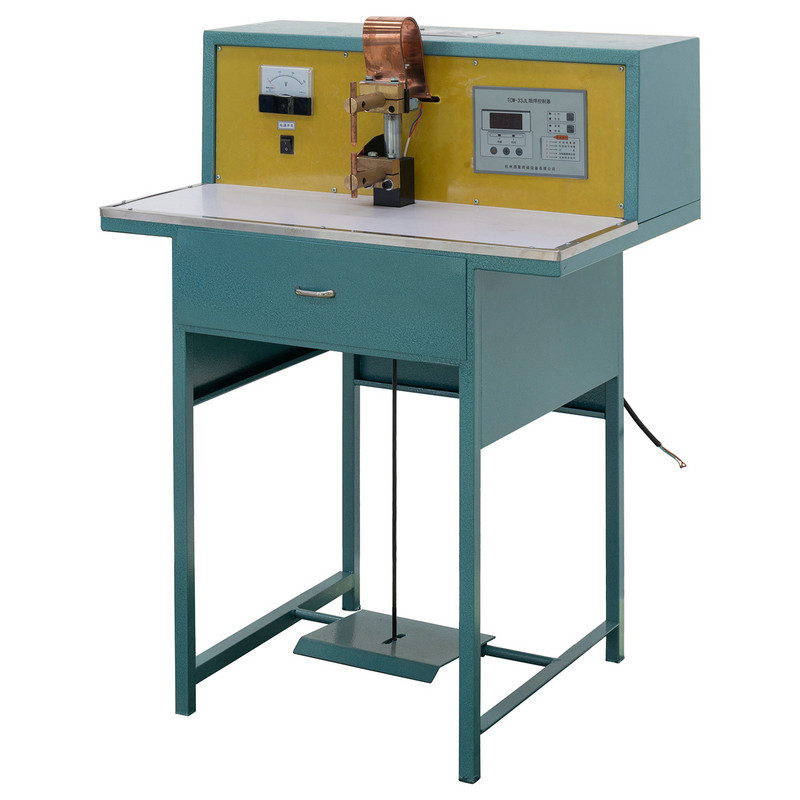
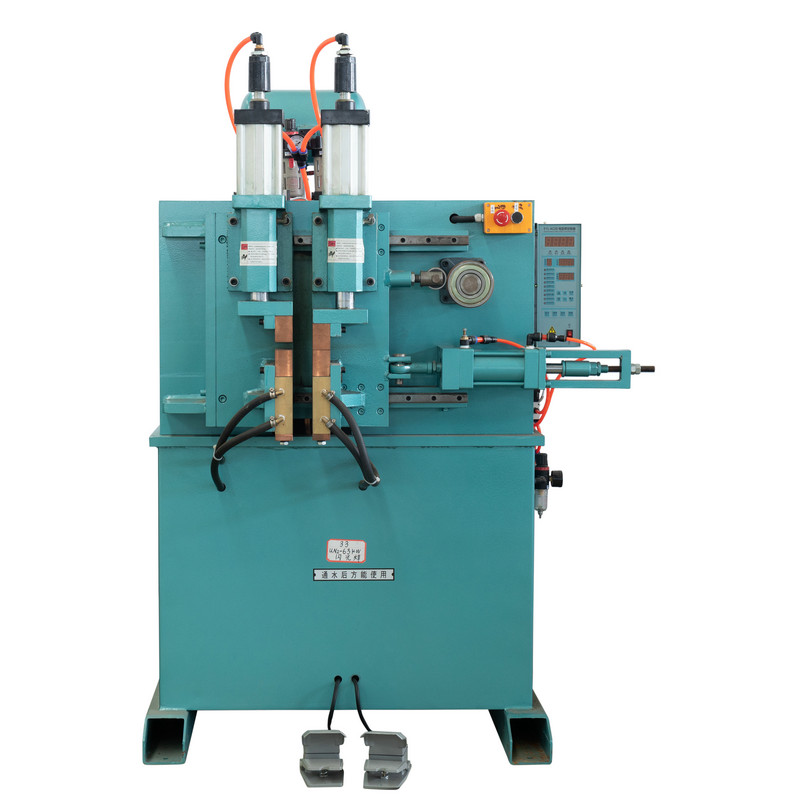
Там, де роботизована рука та конвеєр гайки обробляють окремі точкові з’єднання, ан Машина для зварювання швів FN створений для іншого завдання: створення безперервної серії опорних зварних швів, що перекриваються, уздовж лінії з’єднання, утворюючи фактично герметичний або структурно безперервний шов. Це стандартний підхід для резервуарів, повітропроводів, барабанів та інших частин, які потребують герметичної або однорідно міцної кромки, а не серії окремих точкових зварних швів.

Контролює ступінь перекриття між послідовними зварювальними елементами вздовж шва.
Визначає проникнення самородків і допомагає запобігти викиду на краю шва.
Впливає на термін служби та стабільність електродного круга при тривалому виробництві.
Безперервне шовне зварювання оцінюється не стільки за індивідуальною міцністю шва, скільки за однорідністю по всій довжині з’єднання. Шов із рівномірним інтервалом між грудками та постійним перекриттям протистоїть витокам і концентрації напруги набагато краще, ніж шов із нерівномірним кроком, навіть якщо найсильніша окрема точка в кожному шві однакова.
Цінність поєднання цих трьох типів машин найбільш чітко проявляється, коли вони відображаються як єдиний потік, а не розглядаються як окремі станції. Типовий інтегрований осередок може переміщати деталь від етапування сировини через доставку кріпильних елементів до роботизованого з’єднання та, нарешті, через обробку швів і перевірку.
Годівниця та роботизована станція зазвичай є двома точками, за якими варто стежити найпильніше, оскільки стійло на будь-якій з них зупиняє все, що знаходиться нижче за течією. Зварювальні шви та станції перевірки якості, як правило, працюють у стабільнішому циклі, якщо подається постійна подача з’єднаних деталей.
Наведена нижче таблиця відображає загальні закономірності, про які повідомляється на автоматизованих лініях контактного зварювання, а не на будь-якому окремому об’єкті, і призначена як орієнтир для планування, а не як гарантія.
| метод | Типовий тип суглоба | Найкращий обсяг | Залучення оператора |
|---|---|---|---|
| Ручне дугове або точкове зварювання | Точковий або короткий шов | Від низького до помірного | Безперервно, руки |
| Роботизований arm welding cell | Багатоточкова, тривимірна траєкторія | Від середнього до високого | Завантаження, моніторинг, заміна |
| Безперервний шов welding machine | Довгий рівномірний шов | Високі, повторні частини | Налаштування та періодичні перевірки |
Автоматизація зварювального виробництва Автоматичні лінії контактного зварювання Роботизований Spot Welding Cell
Автоматизоване зварювальне обладнання повертає собівартість завдяки тривалості безвідмовної роботи, а не лише швидкості первинного циклу. Лінія, яка працює швидко, але зупиняється двічі за зміну через заклинило живильників або неправильно вирівняні електроди, працюватиме нижче, ніж лінія, яка працює без перерв. Три звички відрізняють надійні лінії від ненадійних.
Навчання також має таке ж значення, як і саме обладнання. Оператори, які розуміють, чому застрягає пристрій подачі або відхиляється крок зварного шва, можуть виправити незначні проблеми, перш ніж вони переростуть у повну зупинку, завдяки чому автоматизована зварювальна лінія буде ближче до проектної продуктивності протягом повного виробничого року.
Роботизована рука переміщує факел або пістолет уздовж запрограмованої траєкторії через кілька осей, що підходить для складних або тривимірних з’єднань. Зварювальник із фіксованим опором подає тиск і струм у заданих точках або вздовж траєкторії фіксованого шва, що підходить для плоских повторюваних з’єднань на високій швидкості.
Розміщення вручну відбувається повільніше, більш схильне до пропусків або подвійної подачі деталей і обмежене втомою оператора протягом зміни. Конвеєрний пристрій подачі підтримує постійну швидкість подачі, що відповідає циклу зварювання, і зменшує ймовірність неправильної подачі.
Безперервне шовне зварювання утворює зварні з’єднання, що перекриваються, і утворюють однорідний, часто стійкий до протікання шов, тоді як окремі точкові зварні шви залишають проміжки між з’єднаннями. Шовне зварювання є кращим, якщо герметизація або безперервна міцність конструкції мають більше значення, ніж міцність ізольованого з’єднання.
Дві найпоширеніші причини, про які повідомляють на автоматичних лініях, – застрягання подачі та дрейф позиціонування робота. Обидва зазвичай вирішуються через заплановані інтервали перевірок, а не реактивний ремонт після зупинки.
Так, якщо комірка підтримує швидке перемикання програм між номерами деталей. Це більше залежить від програмування та гнучкості приладів, ніж від апаратного забезпечення роботизованої руки.
Рекомендовані продукти
Продукт
Контактна інформація.
+86-152-5712-5882
Fax: +86-563-2269966
№ 21 Гуангінг -роуд, зона економічного розвитку Гуанде, місто Гуанде, провінція Анхуй
QR -код