Мова

Отримайте цитату
Отримайте цитату
 Домашній / Обладнання / Пневматична точкова зварювальна машина DTN / Пневматична точкова зварювальна машина DTN2 / DTN2-150 кВт РК-дисплей Параметр Пневматичний спот-зварник


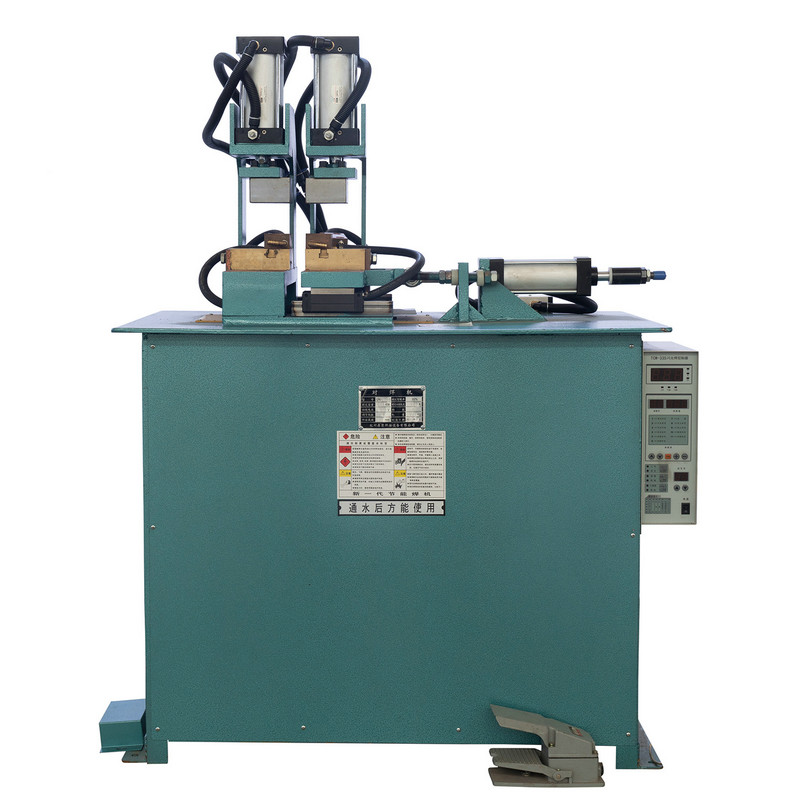
Оснащений системою управління мікрокомп'ютером та РК-дисплеєм для візуалізації параметрів, цей PROMETR PROTER ПЛАТЕТНИЙ ПАРАМЕТЕР ПАРАМЕТЕР ПАРАМЕТРА DTN2-150KW пропонує точну, чіткість та простоту використання. Він виробляє мінімальні іскри під час зварювання та забезпечує надійні результати зварювання. Ідеально підходить для зварювальних завдань, що включають гарячі та холодні пластини, пластини з нержавіючої сталі та дроти, гайки та різні інші заготовки, машина включає в себе трансформатор всеохоплюючу та широку напругу. Ця технологія дозволяє автоматично коригувати напругу в межах 20% діапазону, легко адаптуючись до різних операційних потреб.
Експлуатація зварювальної машини є простою при звичайних умовах. Контролер мікрокомп'ютера сприяє комплексному регулюванню таких параметрів, як час тиску, струм зварювання, тривалість зварювання, інтервал технічного обслуговування та період спокою. Ці коригування можуть бути здійснені безпосередньо на контролері, що робить весь процес дуже налаштованим та ефективним.

Специфікації
| Модель | Одиниця | DTП.2-200KW | |
| Первинна напруга | V | 380 | |
| Номінальна ємність | Kva | 200 | |
| Оцінений вхідний струм |
| 526 | |
| Максимальний струм короткого замикання | Ka | 32 | |
| Номінальна тривалість навантаження | % | 20 | |
| Етап регулювання вторинної напруги | V | Регулювання напруги STEPLESS | |
| Вторинна напруга без навантаження | мм | 0,5-10 | |
| Довжина розширення руки електрода | мм | 450 | |
| Відстань між руками електрода | мм | 300 | |
| Максимальний тиск між електродами | N | 8000 | |
| Хід циліндра | мм | 80 | |
| Розмір електрода | Електродна рука | мм | Ф70 |
| Власник електродів | мм | Люти | |
| Голова електрода | мм | Ф25 | |
| Товщина зварювання | Низький вуглецевий сталь | мм | 6 6 |
| Нержавіюча сталь | мм | 3 3 | |
| Алюміній | мм | 1 1 | |
| Тиск стисненого повітря | MPR | 0.6 | |
| Стисне споживання повітря | М3/год | 22 | |
| Охолоджуюча вода | Л/хв | 5 | |
| Площа поперечного вхідного проводу | mm2 | 50 | |
Рекомендовані продукти
ЗАЛИШАЙТЕСЯ НА ЗВ'ЯЗКУ


Every weld is a production decision. When you choose an electrical welding machine, you are really choosing how to balance weld quality, cycle time, and operator effort on your floor. After buil...
ЧИТАТИ ДАЛІ
Розуміння контактного стикового зварювання та ролі технології швидкого зварювання З’єднання двох кінців металевих стрижнів лицем до лиця без присадочного матеріалу є однією з найдав...
ЧИТАТИ ДАЛІ
Розуміння технології точкового зварювання шпильок сьогодні Кріплення компонентів до металевих панелей без свердління або заклепок стало стандартною вимогою для виробництва листового металу...
ЧИТАТИ ДАЛІ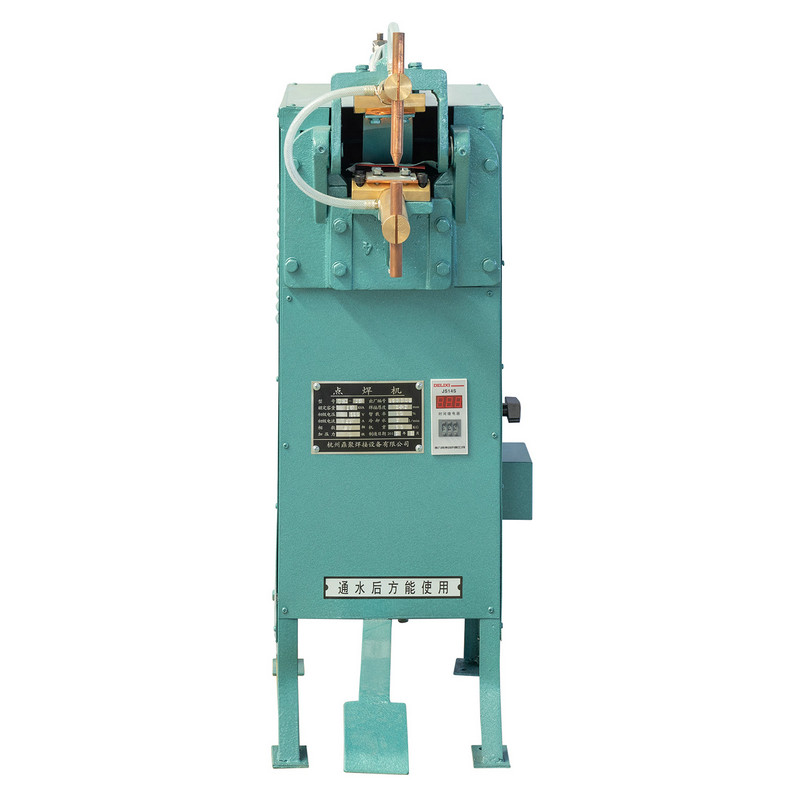
Spot Welding Machine Categories and How They Differ Resistance spot welding equipment is generally divided by how the electrode force is generated and applied. Mechanical foot-pedal units ...
ЧИТАТИ ДАЛІ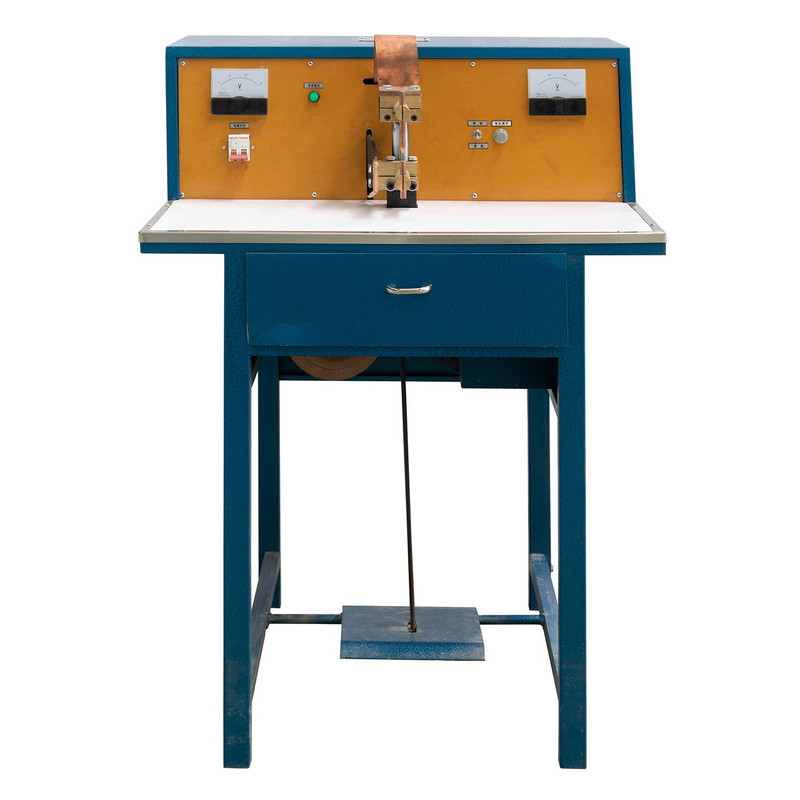
Why Heat Is the Hidden Bottleneck in Spot Welding Кожне опорне точкове зварювання — це, за своєю суттю, контрольована термічна подія. Короткий інтенсивний імпульс струму проходить через дв...
ЧИТАТИ ДАЛІ
Чому технічне обслуговування електродів і контролерів визначає якість зварювання Під час контактного точкового зварювання якість кожного з’єднання залежить від синхронної роботи двох компо...
ЧИТАТИ ДАЛІ
Продукт
Контактна інформація.
+86-152-5712-5882
Fax: +86-563-2269966
№ 21 Гуангінг -роуд, зона економічного розвитку Гуанде, місто Гуанде, провінція Анхуй
QR-код